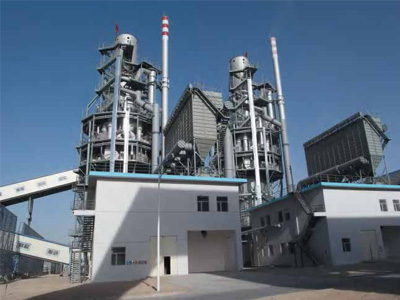
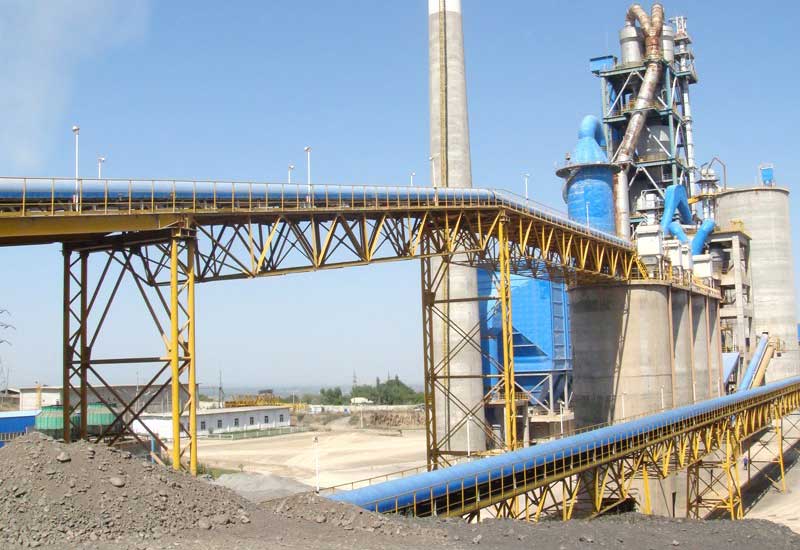
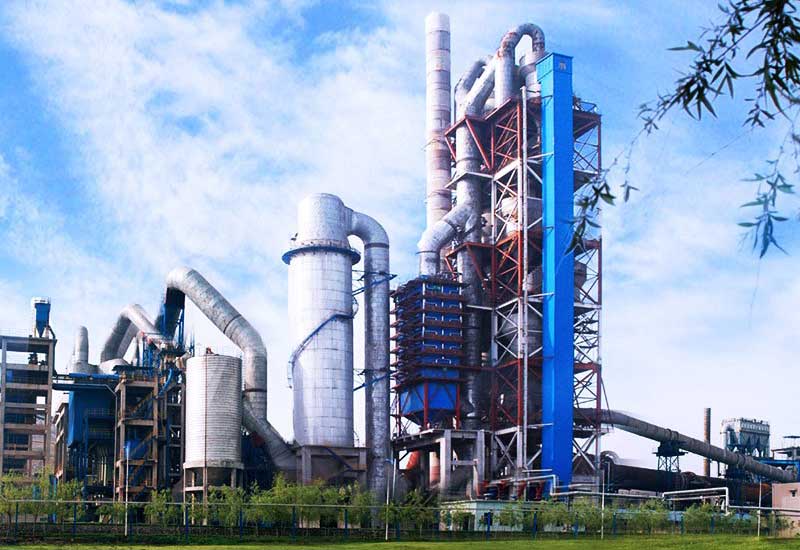
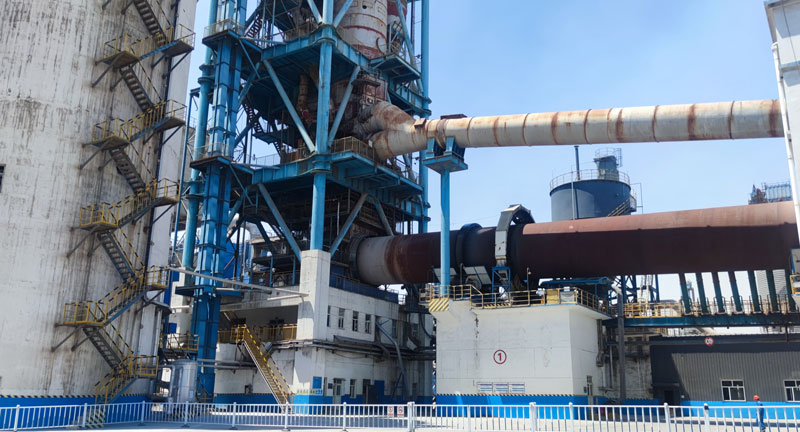
Çin'de 6.000 t/d kapasiteli bir çimento klinkeri üretim hattında, yıllar süren işletmenin ardından yüksek enerji tüketimi ve düşük üretim verimi gibi sorunlar yaşanıyordu. Üretim verimini artırmak ve enerji tüketimini azaltmak için klinker tesisinde bir dizi değişiklik yaptık. Ön ısıtıcıdaki akış direncini azalttık, ön kalsinatör kapasitesini artırdık, kademeli yakma teknolojisini devreye aldık ve fırın sisteminin tamamını, merkezinde valsli kırıcı bulunan dördüncü nesil bir soğutucuyla değiştirdik. Bu iyileştirmeler klinker fırını sisteminin tüm işletme göstergelerini belirgin ölçüde iyileştirdi. Özellikle kademeli yakma teknolojisi ile SNCR azot oksit giderim sisteminin birlikte kullanılması, NOx emisyonlarının 50 mg/Nm³'ün altında tutulmasını sağlarken azot oksit gideriminde kullanılan amonyak miktarını da belirgin ölçüde azalttı. Böylece enerji tasarrufu ve emisyon azaltımı konusunda hedeflenen sonuçlara ulaşıldı.
Modernizasyon öncesindeki 5 sorun
- Ön ısıtıcı sistemi yüksek akış direnci gösteriyordu. Bu nedenle C1 siklonunun çıkışındaki basınç -6.100 Pa idi. Bu da yüksek sıcaklık fanının çektiği akımı ve buna bağlı olarak ton klinker başına elektrik tüketimini artırıyordu. Ayrıca yatay döşenen üçüncül hava kanalı gereğinden uzundu ve çok sayıda dirsek içeriyordu. Bu durum kanalda kolayca toz birikmesine yol açıyordu.
- Ön kalsinatörün hacmi yalnızca 1.465 m³'tü. Bu küçük hacim malzemenin kalsinatörde kalma süresini sınırlıyor ve %85 ayrışma oranına ulaşılmasını güçleştiriyordu. Bu durum fırındaki kalsinasyon yükünü artırırken refrakter tuğlaların hizmet ömrünü de kısaltıyordu. Ayrıca kalsinatörün hacmi, azot oksit giderimi için kademeli yakmaya geçişi imkânsız kılıyordu.
- C1 siklonlu toz tutucunun toz tutma verimi düşüktü. Çıkışta toz konsantrasyonu yüksekti ve sıcaklık yaklaşık 330 °C idi. Bu koşullar pişirme için gereken ısı tüketimini ve fırın sisteminin üretim miktarını olumsuz etkiliyordu.
- Şirket, yerel yönetimin ultra düşük emisyon standartlarına titizlikle uydu ve SNCR ile azot oksit giderim sistemini birçok kez optimize etti. Ancak amonyak tüketimi tasarımda öngörülen en yüksek değere yaklaştıkça amonyağın yeterince ince damlacıklar hâlinde püskürtülememesi sorunu giderek belirginleşiyor ve ani patlama tehlikesi doğuruyor. Ayrıca üretim hattının NOx emisyonlarını 100 mg/Nm³ değerinin altında tutmak için %20'lik amonyak çözeltisinin dozlanması gerekiyordu. Bu gereklilik işletme maliyetleri üzerinde ciddi baskı oluşturuyordu.
- Klinker soğutucusundan çıkan klinkerin sıcaklığı 150 ℃'yi aşarken soğutucunun ısı geri kazanım verimi düşüktür. Ekipmanın kullanım süresi uzadıkça soğutucunun arıza sıklığı giderek artar. Bu durum üretim ve bakım maliyetlerini yükseltirken elektrik tüketimini de artırır.
Şirketimiz, fırın sisteminde enerji tasarrufu sağlamak, tüketimi azaltmak ve ultra düşük azot oksit emisyonlarına ulaşmak amacıyla Aralık 2020'deki kademeli üretim duruşu sırasında bu 6.000 t/d kapasiteli çimento klinkeri üretim hattını kapsamlı biçimde yenileyip modernize etti. Modernizasyonun ardından pişirme sisteminin tüm parametreleri belirgin ölçüde iyileşti ve istenen sonuçlara ulaşıldı.
Klinker üretim hattının modernizasyon planı
1. Ön ısıtıcıdaki akış direncini azaltmaya yönelik modernizasyon
Fırın giriş sistemindeki akış direncini ve elektrik tüketimini azaltmak için ön ısıtıcının her kademesindeki siklonları modernize ettik. Çalışmada siklon giriş kesitlerinin genişletilmesine, salyangoz gövdelerin ve bağlantı kanallarının yeniden düzenlenmesine odaklandık. Fırın girişinden çıkan gazların geçtiği son kademe olan C1 siklonunu, malzeme ayırma verimini artıracak şekilde yeniledik. Böylece ön ısıtıcıdan çıkan gazın toz konsantrasyonu, fırın girişinden çıkan gazla taşınan ısı ve siklondaki akış direnci azaldı.
Mevcut C1 siklonunun ayırma kapasitesi yetersiz olduğu için bu modernizasyon sırasında siklon değiştirildi. Modernizasyonla toz tutma veriminin artırılması, sistemdeki akış direncinin azaltılması ve ultra düşük NOx emisyonlarına ulaşmak için gerekli altyapının oluşturulması amaçlanmaktadır. Yeni siklonların yüksekliği de 10 metre artırılarak 25 metreye çıkarıldı.
C2'den C5'e kadar olan siklonlarda da değişiklik yaptık. Giriş kesitini genişlettik, salyangoz gövdenin düz bölümünü uzattık ve iç borunun yüksekliğini buna göre ayarladık. Siklonların hava girişinde yaptığımız değişikliklere uygun olarak hava kanalı bağlantılarını da düzenledik. Özellikle C5 siklonunda, değişiklikten sonra salyangoz gövdenin kalsinatörün uzatma kanalına bağlanabilmesi için döndürülmesi gerekti. Bu değişiklikler, fırın sisteminin genel performansını iyileştirmek ve enerji tüketimini azaltmak için sağlam bir temel oluşturdu.
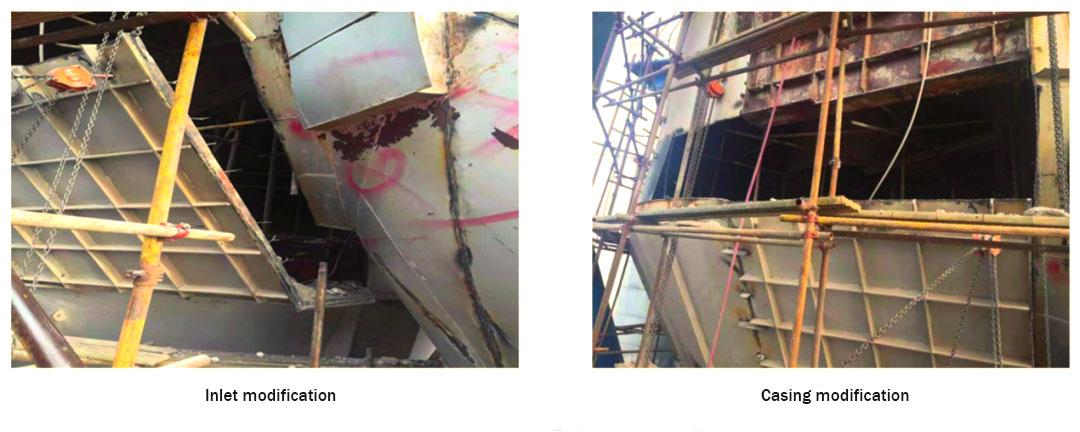
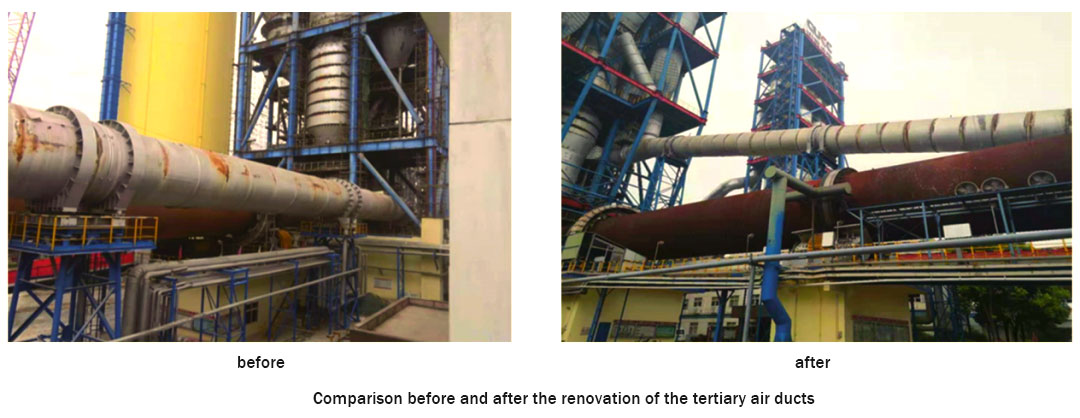
Modernizasyondan önce tersiyer hava kanalının çapı 5 metreydi. Tersiyer hava hızının düşük olması kanalda yoğun toz birikimine yol açıyordu. Bu sorunu gidermek için tersiyer hava kanalının tamamını 3 metre çapında bir boruyla değiştirerek hava hızını artırdık. Ayrıca sistem performansını daha da iyileştirmek için tersiyer hava kanalı ile ön kalsinatör kolonu arasında tek girişli bir bağlantı kullandık ve 4 metrelik bir azot oksit giderim hava kanalı ekledik. Tersiyer hava kanalının modernizasyon öncesi ve sonrası karşılaştırması Şekil 2'de gösterilmektedir.
2. Ön kalsinatörün genişletilmesi ve yenilenmesi
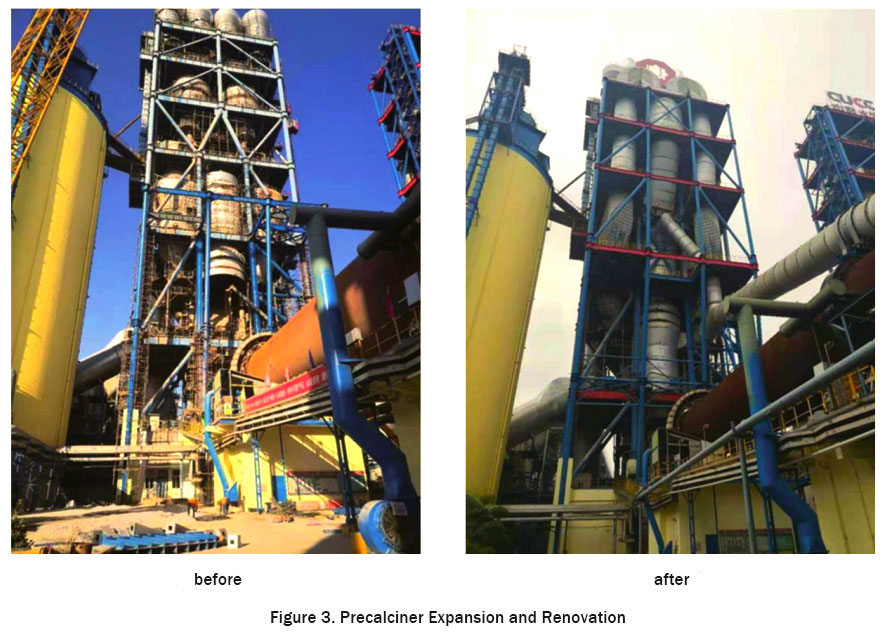
Sistemin merkezinde yer alan ön kalsinatörün performansı, sistemin genel teknik özellikleri üzerinde belirleyici bir etkiye sahiptir. Ön kalsinatördeki başlıca reaksiyon toz kömürün yanması, nihai amaç ise farinin ayrışmasıdır. Fırının boyutu toz kömürün yanma reaksiyonunun şiddetini doğrudan belirler. Sistem performansını daha da iyileştirmek için ön kalsinatörü genişletme ve modernize etme planı geliştirdik. Mevcut ön yakma fırını (SC) söküldü. Mevcut MC fırını ise korunarak yükseltildi ve genişletilen ön kalsinatörün bir parçası hâline getirildi. Yeni bir kazboynu kanal eklendi. Bu kanal ön kalsinatörün tepesinden çıkıyor, her iki yanda uzatma borularıyla aşağı doğru kıvrılarak C5 siklonuna bağlanıyordu. Modernizasyondan sonra ön kalsinatör ile kazboynu kanalın toplam hacmi 3.200 m³'e çıktı. Böylece ön kalsinatör sisteminde gaz ile yakıt arasındaki ısı alışverişi, CaCO3'ün ayrışması ve toz kömürün yanması için gereken fiziksel ve kimyasal koşullar daha iyi karşılandı. Modernizasyon öncesi ve sonrası performansın karşılaştırması Şekil 3'te gösterilmektedir.
3. Kademeli yakma için yapılan değişiklikler
Tersiyer hava kanalını ön kalsinatör içinde daha yüksek bir konuma alarak indirgeme bölgesinin hacmini belirgin ölçüde artırdık. Bu değişiklik NOx indirgeme süresini uzatırken indirgeme verimini de belirgin ölçüde artırdı. Bu yenilikçi önlem hem döner fırında oluşan termal NOx'i hem de ön kalsinatörde yapılan değişikliğin yol açtığı yakıt kaynaklı NOx'i etkin biçimde azalttı. Böylece pişirme sistemindeki NOx konsantrasyonları belirgin ölçüde düştü. Kademeli yakmayla azot oksit giderim sistemi, geleneksel giderim teknolojilerine kıyasla gazın indirgeme bölgesinde kalma süresini iki katına çıkarır. Fırın kapasitesinin ve gazın kalma süresinin yeterli olması, hem NOx emisyonlarının kaynağında azaltılmasını hem de yakıtın tam yanmasını sağlar. Böylece ön kalsinatör enerji tasarrufu sağlarken çevre dostu bir performans gösterir.
4. Fırın girişindeki duman odasının ve sızdırmazlık sisteminin yenilenmesi
Fırın girişindeki duman kamarası, fırına giren malzeme ile fırından çıkan gazların geçiş noktasıdır. Tasarımı, malzemenin sorunsuz girişini sağlamalı ve toz oluşumunu en aza indirmelidir. Ayrıca atık gazlar kamaradan geçerken oluşan basınç kaybı en aza indirilmelidir. Üretim artışının ardından sistemdeki duman kamarasını en yeni tasarımla değiştirdik. Kamaranın daralan bölümünün çapı artırıldı ve kamarayla döner fırın arasındaki bağlantı optimize edildi. Böylece basınç kaybı belirgin ölçüde azaldı ve fırının havalandırması iyileşti. Ayrıca fırın girişindeki sızdırmazlık elemanını değiştirdik ve eğimli bölüm ile tonoz arasındaki açıklığı artırdık. Böylece sistemdeki akış direnci daha da azaldı ve fırının havalandırması iyileşti. Sızdırmazlık bölgesindeki kaçakları en aza indirmek için duman kamarasının “besleme dili”nin sarma açısı 180°'ye çıkarıldı ve dilin boyu uygun ölçüde uzatıldı. Etkin akış kesitini artırmak ve havalandırma direncini azaltmak için fırın giriş boğazı genişletildi. Böylece fırın girişindeki duman kamarasında daha ileri iyileştirmelerin koşulları oluşturuldu.
5. Hassas amonyak enjeksiyon sisteminin modernizasyonu
Sistemin azot oksit emisyonlarını daha da azaltmak için mevcut SNCR sisteminin modernize edilmesi gerekir. Fırın girişinde farklı noktalara ayrı püskürtme lansı grupları yerleştirilerek ve lans konumları değişen işletme koşullarına göre ayarlanarak amonyağın reaksiyon bölgesinde eşit dağılması sağlanabilir. Böylece amonyak çözeltisinin kullanım verimi büyük ölçüde artırılabilir. SNCR sisteminde amonyak enjeksiyonunu optimize etmeye yönelik çalışmaların başlıca unsurları şunlardır:
(1) SNCR püskürtme lansının ve enjeksiyon noktasının konumunun optimizasyonu
Mevcut SNCR sistemindeki amonyak enjeksiyon noktaları ağırlıklı olarak kalsinatörün orta boğazının ve C5 siklonunun düz borusunun üstünde yer alır. Modernizasyon sırasında azot oksit gideriminin etkinliğini sağlamak amacıyla 16 püskürtme lansı yerleştirmeyi ve SNCR sisteminin giderim verimini artırmak için çok noktalı enjeksiyon kullanmayı değerlendiriyoruz. İyi bir atomizasyon ve dağılım sağlamak üzere lansların konumları 20 aday nokta arasından seçildi. Devreye alma ayarlarının ardından C5-1 ve C5-2 çıkışlarında bulunan ve kullanılmayan 4 lans dışında kalan lanslar işletmeye alındı.
(2) Amonyak püskürtme debisi kontrol sisteminin optimizasyonu
Mevcut SNCR sistemindeki her püskürtme lansı grubuna bağımsız debimetreler ve ayar vanaları ekledik. Böylece her lansın püskürtme durumunu ve gerçek amonyak debisini açıkça izleyebiliyor, amonyak dozunu daha etkin biçimde ayarlayabiliyoruz.
(3) Püskürtme lansı tipinin optimizasyonu
Her enjeksiyon noktası ve baca gazı özellikleri için uygun püskürtme lansı tipini özenle seçtik. Baca gazı hızının yüksek olduğu bölgelerde gaz akışına güçlü biçimde nüfuz eden konik püskürtmeli lansları, daha düşük olduğu bölgelerde ise daha geniş bir alanı kapsayan yelpaze püskürtmeli lansları seçtik. Bu düzenleme SNCR sisteminde amonyağın azot oksitlerle temas olasılığını etkin biçimde artırarak giderim verimini yükseltir.
(4) Amonyak püskürtmesini algılama ve kontrol sisteminin eklenmesi
Mevcut amonyak püskürtme sistemine, püskürtmeyi hassas biçimde algılayan ve kontrol eden bir sistem ekledik. Bu sistem, SNCR sisteminin çeşitli noktalarındaki NOx konsantrasyonunu çevrim içi olarak gerçek zamanlı izleyebilir. İzleme sonuçlarına göre püskürtme noktasını ve amonyak dozunu akıllı kontrolle ayarlayarak hassas püskürtme sağlayabilir.
Kademeli yakmanın optimize edilmesinin ardından amonyak enjeksiyonu öncesindeki NOx konsantrasyonu 670 mg/Nm³'ten yaklaşık 300 mg/Nm³'e düştü. Giderim sisteminin azot oksit emisyonları 40–50 mg/Nm³ düzeyinde tutulduğunda %20'lik amonyak çözeltisi tüketimi yaklaşık 6 kg/t.Cl düzeyindedir. Bu iyileştirmeler azot oksit emisyonlarını belirgin ölçüde azaltırken amonyak kullanım verimini de artırdı.
6. Soğutucunun modernizasyonu
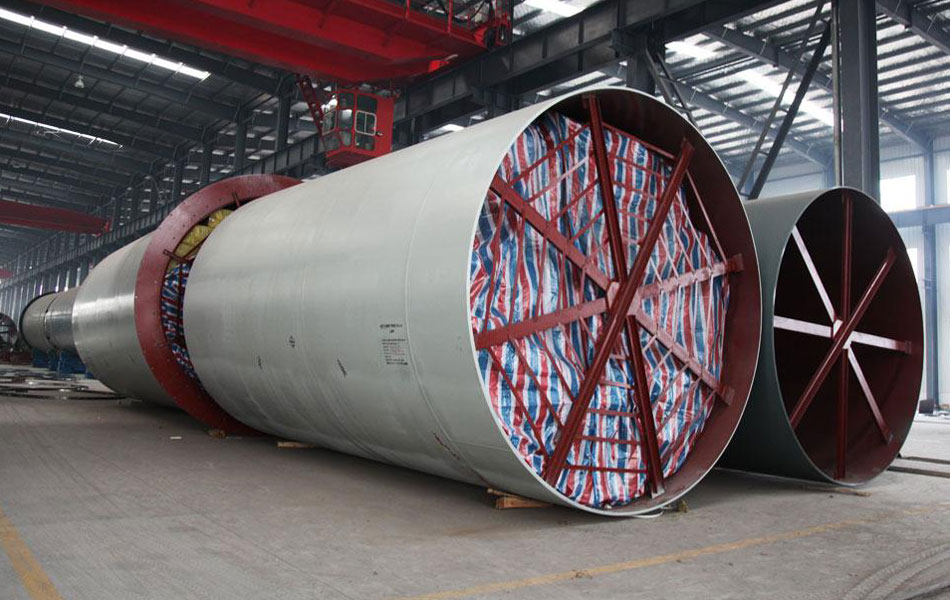
Mevcut itme çubuklu soğutucumuzu bütünüyle yenileyerek merkezinde valsli kırıcı bulunan dördüncü nesil bir soğutucuya dönüştürdük. Yeni soğutucunun etkin soğutma alanı önceki modele göre %5 daha büyüktür. Yeni ekipmanda ızgaraları yatay yönde hareket ettiren ve malzemeyi adım adım ilerleten bir mekanizma kullanılması, taşıma verimini belirgin ölçüde artırır. Ekipman ayrıca standartlaştırılmış modüler tasarıma, labirent sızdırmazlık elemanlarına ve Coanda etkisinden yararlanacak şekilde optimize edilmiş ızgaralara sahiptir. Bu iyileştirmeler montaj süresini kısaltır, bakım verimini artırır, bakım maliyetlerini düşürür ve yedek parça teminini kolaylaştırır. Bu değişiklikler bir arada çimento üretim hattının genel verimliliğinin ve çevresel performansının iyileşmesine katkıda bulundu.
7. Elektrik otomasyon sisteminin modernizasyonu
Bu üretim hattı enerjisini mevcut dağıtım istasyonundan alır. Alçak gerilim tarafında otomatik kompanzasyon, alçak gerilim kondansatör panosuyla sağlanır. Yeni bir orta gerilim motoru eklendi ve mevcut orta gerilim dağıtım istasyonunun kondansatör kompanzasyonundan tam olarak yararlanıldı. Kalkış koşullarına göre sargılı rotorlu veya sincap kafesli motorlar seçildi. Sincap kafesli motorlara doğrudan tam gerilimle yol verilirken hızı ayarlanabilen motorlarda hız, frekans değiştirilerek düzenlenir. Gücü 280 kW ve üzerinde olan motorlarda 6 kV yüksek gerilim motorları, 280 kW'ın altında olanlarda ise 380 V alçak gerilim motorları kullanıldı. Gücü 132 kW ve üzerinde olan alçak gerilim motorları elektronik yumuşak yol vericilerle donatılmıştır.
Elektrik otomasyon sisteminin modernizasyonu, üretim hattının en uygun koşullarda çalışmasını sağlar, ürün kalitesini güvence altına alır, enerji tasarrufu sağlar ve üretkenliği artırır. Pişirme sisteminde gelişmiş ve kararlı bir teknoloji kullanılır. Bilgisayar tabanlı dağıtılmış kontrol sistemi sayesinde merkezi yönetim ve yerinden kontrol bir arada sağlanır. Mevcut DCS altyapısını temel alarak üretim hattındaki ekipmanların merkezi kontrol yazılımını güncelledik. Mevcut mühendislik istasyonunu, operatör istasyonunu ve sunucuyu koruduk.
Modernizasyon sonuçları
Çimento klinkeri üretim hattının Mart 2021'de tamamlanıp devreye alınmasının ardından, bir yılı aşkın fiilî işletme süresince duman kamarasındaki kabuklanmanın ve ön ısıtıcı sistemindeki akış direncinin belirgin ölçüde azaldığını gözlemledik. Modernizasyon sonrasında fırın sisteminin tüm işletme göstergeleri belirgin ölçüde iyileşti, özgül elektrik tüketimi ve standart kömür tüketimi düştü. Ayrıca kademeli yakmanın SNCR azot oksit giderim sistemiyle birleştirilmesi sonucunda, ton klinker başına yaklaşık 6 kg %20'lik amonyak çözeltisi kullanımıyla fırın sisteminde 40–50 mg/Nm³ düzeyinde NOx emisyonu raporlandı. Böylece ultra düşük NOx emisyonlarına ilişkin sıkı ulusal ve yerel gereklilikler karşılandı. Fırın sisteminin modernizasyonuyla enerji tasarrufu, tüketimin azaltılması ve ultra düşük NOx emisyonları için belirlenen hedeflere ulaşıldı ve önemli ekonomik ve toplumsal faydalar elde edildi.