Dik valsli değirmen için salıncak kolu
Tasarım, proses ve imalatı kapsayan tek elden hizmet
Ağırlık: 5–30 T
Başlıca malzemeler: ZG270-500, ZG30SiMnMo
Uyumlu markalar: Çeşitli dik değirmen tipleri.
Kullanılabildiği değirmenler: Çelik cürufu, mineral tozu, kömür vb. için dik değirmenler.
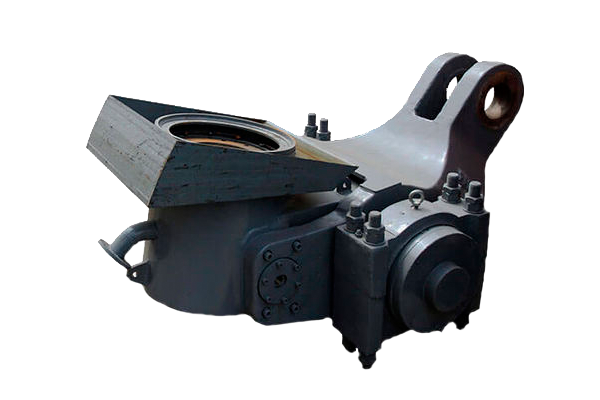
Dik valsli değirmenin salıncak kolu, VRM valslerini ana şasiye bağlayan temel yük taşıyıcı bileşenlerden biridir. Hidrolik yükleme yoluyla basıncı öğütme valslerine aktararak verimli öğütme sağlar. Salıncak kolumuzu yüksek dayanımlı çelik dökümden veya sfero dökme demirden üretiyoruz. Kol, üstün yorulma ve darbe direncinin yanı sıra uzun süreli kararlılık sunar.
Kullanım alanları:
- Dik farin değirmeni
- Dik çimento değirmeni ve dik cüruf değirmeni
- Toz kömür üretimi için değirmen
- Endüstriyel katı atıklar için dik değirmen (çelik cürufu, cevher zenginleştirme atıkları)
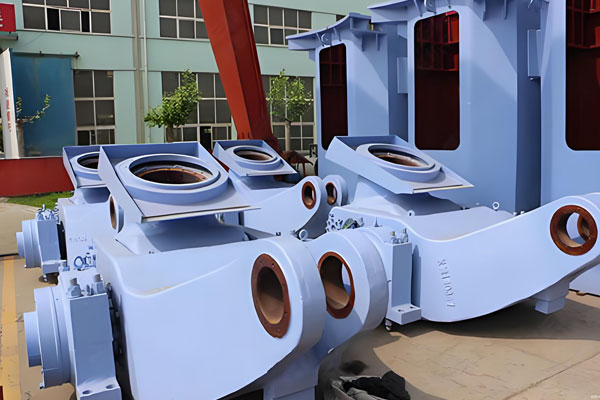
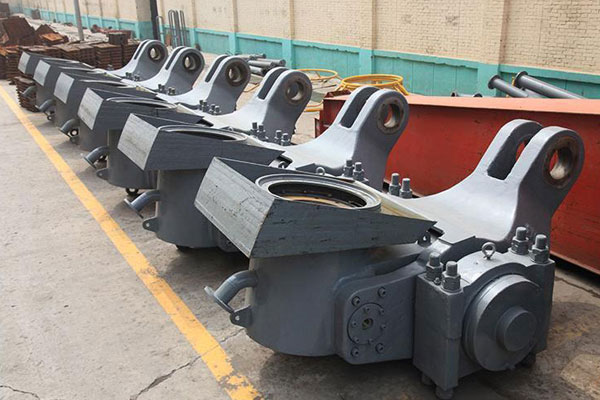
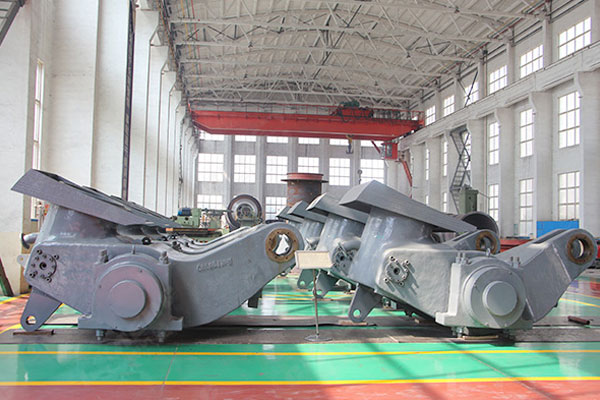
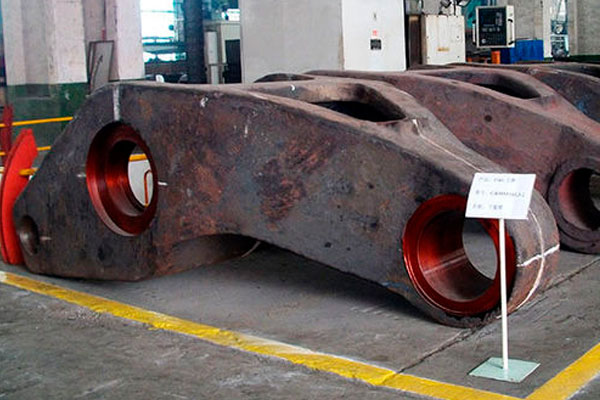
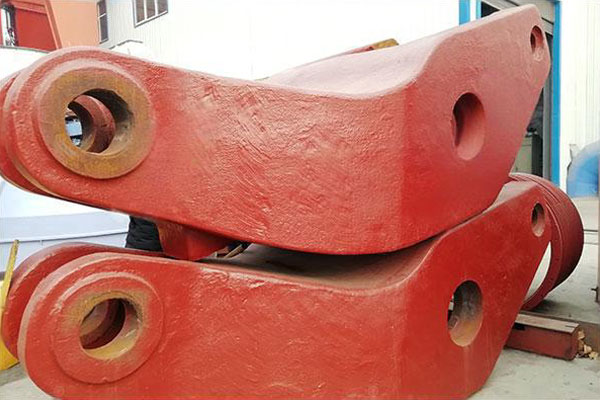
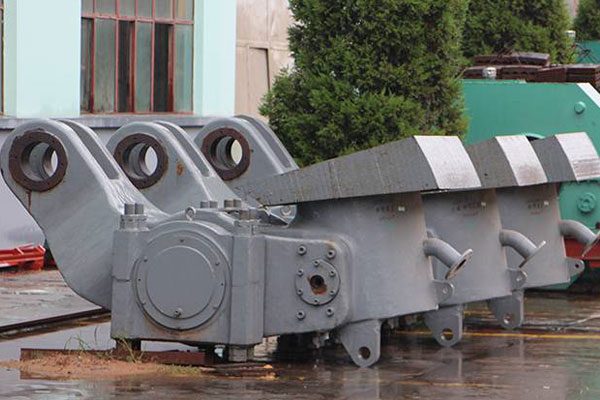
Salıncak kolunun avantajları
Yüksek dayanımlı malzemeler
Yüksek aşınma direnci, yüksek tokluk ve yorulma direnci sayesinde ağır çalışma koşullarına uygundur.
Yüksek hassasiyet
NC işleme, delik konumlarında, eksenlerde ve montaj yüzeylerinde yüksek hassasiyet sağlar.
%100 tahribatsız muayene
Kapsamlı muayene sistemi daha yüksek kalite sağlar.
Uzun hizmet ömrü için tasarım
Isıl işlemle güçlendirilen salıncak kolunun ömrü, sıradan üreticilerin ömründen belirgin ölçüde daha uzundur.
Fiyat avantajı
İthal parçaların yerine kullanılabilen, fiyatına göre yüksek performans sunan bir çözüm.
Hızlı teslimat
Yerleşik parti üretim sistemi sayesinde teslimat süreleri kısadır.
Salıncak kolunun üretim süreci
1. Ham madde seçimi
Salıncak kolunun ana gövdesi genellikle yüksek dayanımlı sfero dökme demirden (QT700-2, QT800-4 gibi) veya yüksek kaliteli çelik dökümden (ZG30SiMnCrMo, ZG42CrMo gibi) üretilir. Kimyasal bileşimin tutarlı olmasını sağlamak için ham maddelere spektral analiz uygulanır.
Malzeme gereksinimleri:
- Yüksek yorulma dayanımı ve iyi darbe direnci
- Çekinti boşluklarını ve gaz gözeneklerini azaltan üstün döküm özellikleri
- Yüksek kırılma tokluğu ve aşınma direnci
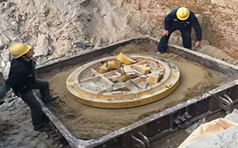
2. Kalıp tasarımı ve imalatı
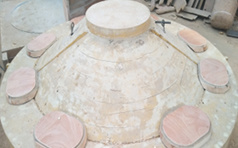
Salıncak kolu büyük boyutlu ve karmaşık yapılıdır. Kalıpların yapımında çoğunlukla ahşap kalıplar veya reçineli kum kalıpları kullanılır. Amaç, çekinti boşluklarını ve çekinti gözenekliliğini önlemek, gerilme yığılmasını ve deformasyonu kontrol altında tutmak ve dökümün iç yapısının yoğun olmasını sağlamaktır.
- Üç boyutlu modelleme ve CAE ile kalıba döküm simülasyonu (MAGMA, ProCAST)
- Yolluk sisteminin, besleyicilerin ve soğuk yollukların yerleşiminin tasarlanması
- Kalıbın işlenmesi ve montajı
- Modelin onarılması ve ölçülerinin kontrol edilmesi
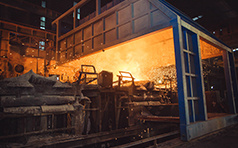
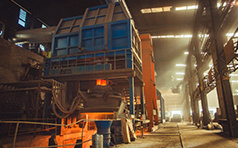
3. Kalıplama (ergitme ve dökme)
Ergitme
- Orta frekanslı fırında sıvı çeliğin veya sıvı demirin ergitilmesi
- Üretim hattında numune alma ve spektroskopik analiz
- C, Si, Mn, Cr ve Mo oranlarının kontrol edilmesi
- Sıcaklığın kontrol edilmesi (genellikle 1.500–1.580 ℃)
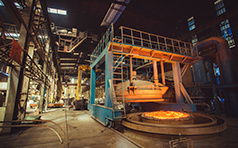
Sıvı metalin kalıba dökülmesi
- Reçineli kumla kalıplama veya kayıp köpük döküm yönteminin seçilmesi
- Üstten veya alttan döküm sistemlerinin kullanılması
- Cüruf oluşumunu ve kum kapanımlarını önlemek için döküm hızının kontrol edilmesi
- Yoğunluğu artırmak için ısı veren ve yalıtımlı besleyicilerin yerleştirilmesi
Dökümden sonra doğal soğuma genellikle 12–36 saat sürer (koçun ağırlığına bağlı olarak).
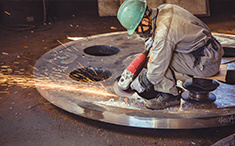
4. Kum temizleme ve ilk taşlama
Döküm parça soğuduktan sonra şu işlemler yapılır:
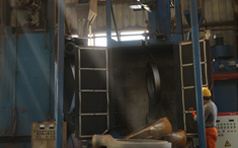
- Bilyalı kumlama ile kumun uzaklaştırılması ve parçanın temizlenmesi
- Besleyicilerin ve yolluk girişlerinin uzaklaştırılması
- Çapakların ve kalıp ayırma hattındaki metal taşmalarının kaba taşlanması
- Görsel muayene (çatlak ve kum boşluğu kontrolü)
Sa 2.5 yüzey temizlik derecesine ulaşmak için genellikle bilyalı kumlama makinesi kullanılır.
5. Isıl işlem
Döküm armatürde hem döküm gerilmeleri hem de kaynak gerilmeleri bulunduğundan ısıl işlem gereklidir.
Dökme demir armatür
- Gerilim giderme tavı: 550–650 ℃
- 2–6 saat bekletme
- Fırında soğutma
Çelik döküm armatür
- Normalizasyon ve menevişleme: 850–950 ℃
- Sıcaklıkta bekletme
- Havada veya fırında soğutma
6. Son işleme
Dik değirmenin modeline bağlı olarak işleme hassasiyeti gereksinimleri genellikle şöyledir:
- Düzlemsellik ≤ 0,05 mm/m
- Delik merkezlerinin konumu ≤ 0,05 mm
- Eksenellik ≤ 0,03 mm
Delik delme
- Hidrolik silindirin mafsal pimi delikleri
- Pim delikleri
- Öğütme valsinin askı noktalarının konumu
Kritik temas yüzeylerinin frezelenmesi
- Rulman yatağının montaj yüzeyi
- Sızdırmazlık yüzeyi
- Kayma yüzeyi
Yüzey işlemi
- Kumlama
- Çinko bakımından zengin epoksi astarın püskürtülerek uygulanması
- Poliüretan son kat boyanın püskürtülerek uygulanması
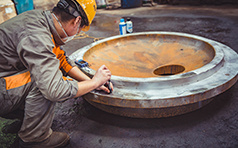
7. Tahribatsız muayene (NDT)
Salıncak kolunun kalite açısından dik değirmenin yüksek yük gereksinimlerini karşılaması sağlanır.
8. Montajda alıştırma ve bitmiş ürün kontrolü
Salıncak kolunun, öğütme valsinin, hidrolik silindirin ve ana şasinin birbiriyle tam uyumu sağlanır.
9. Ambalajlama ve sevkiyat
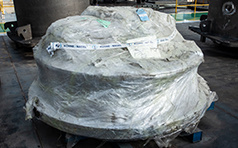
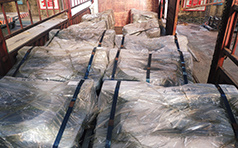
Salıncak kolu genellikle yaklaşık 2-5 ton ağırlığındadır. İhracat ambalajında çoğunlukla metal bir çerçeve ve destek amaçlı ahşap takozlar kullanılır. Aşağıdaki adımların uygulanması gerekir:
• Ahşap taban plakasının montajı
• Filmle sarma ve pas önleyici boyayla koruma
• Fabrika kalite kontrol raporu (UT, MT ve boyutsal kontrol dâhil)
• Malzeme sertifikası
• İşleme çizimleri (zorunlu değildir)
AGICO CEMENT – çelik döküm parça tedarikçisi
İleri düzey döküm kabiliyeti
- 30–60 tonluk orta frekanslı fırında ergitme ile yüksek saflıkta sıvı çelik elde edilir
- Çekintiyi, cüruf kapanımlarını ve gözenekliliği önlemek için CAE ile döküm simülasyonu
- Reçineli kumla kalıplama ve büyük bir yalıtımlı besleyici kullanımı sayesinde yüksek yoğunluk elde edilir
- Tek parça ağırlığı 1–20 tona ulaşabilir. Bu kapasite büyük dik değirmenlerin ihtiyaçlarını karşılar.
Hassas işleme merkezleri
- Beş yüzeyde işleme yapabilen işleme merkezi, yer tipi borverk ve freze tezgâhı ile eksiksiz CNC işleme ekipmanı
- Mafsal deliklerinde, eksen konumlarında ve montaj yüzeylerinde şu hassasiyet değerlerine ulaşılabilir:
- Delik çapı toleransı: H7-H8
- Eş eksenlilik: ≤ 0,03 mm
- Düzlemsellik: ≤ 0,05 mm/m
Üretim sürecinin tamamında tahribatsız muayene
- Ultrasonik muayene (UT)
- Manyetik parçacık muayenesi (MT)
- Üç koordinatlı boyutsal ölçüm
- Malzemenin kimyasal bileşim raporu
- Mekanik performans test raporu
Yüksek uyum kabiliyeti
- Malzeme seçenekleri: ZG30SiMnCrMo, ZG42CrMo, QT700-2, QT800-4 vb.
- OEM/ODM desteği için kullanılabilir
- Yapıyı optimize etmek, hizmet ömrünü uzatmak ve parçayı geliştirmek için çözümler sunuyoruz
- Eski salıncak kollarından ölçü alma, tersine mühendislik ve ithal parçaların değiştirilmesi konularında destek sunuyoruz
Salıncak kolu hakkında sık sorulan sorular
Soru 1: Salıncak kolunu teknik çizime göre özel olarak üretebilir misiniz?
Evet, OEM/ODM desteği sunuyoruz. Ayrıca numuneler üzerinden ölçü alarak teknik çizim hazırlayabiliyoruz.
Soru 2: Farklı dik değirmenlerin salıncak kollarını değiştirebiliyor musunuz?
Evet, Loesche, OK, POLYSIUS, Gebr, Pfeiffer ve benzeri modeller için bu hizmeti sunuyoruz.
Soru 3: Ürünlerinizi nasıl ambalajlıyorsunuz? Ambalaj ihracata uygun mu?
Çelik çerçeve ve ahşap tabanla ambalajlanır. Ambalaj deniz taşımacılığına uygundur, darbelere karşı dayanıklıdır, nem geçirmez ve paslanmayı önler.
Soru 4: Kalite kontrol raporu ürünlerle birlikte veriliyor mu?
Malzeme sertifikasını, UT/MT muayene raporlarını, boyutsal kontrol raporlarını ve ısıl işlem kayıtlarını sunuyoruz.