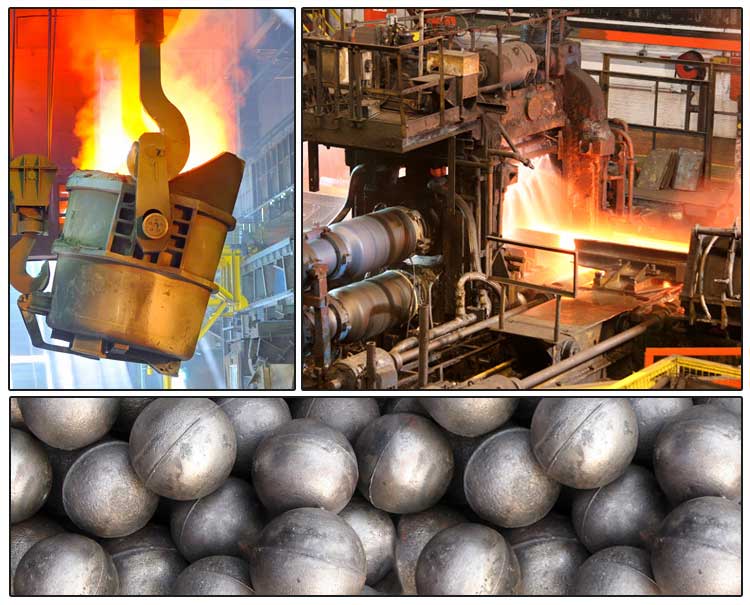
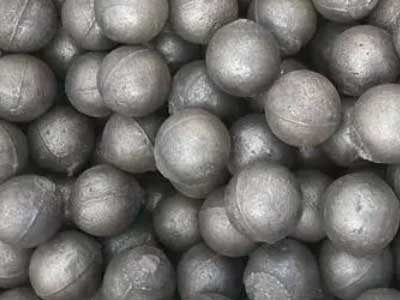
Değirmen bilyası, bilyalı değirmenin temel bileşenlerinden biridir. Çelik bilyalar değirmenin çalışmasına nasıl katkıda bulunur? Bilyalı değirmende bilyalar ile malzeme arasındaki çarpışma ve sürtünme, öğütme ve yüzeyden malzeme sıyırma etkisi yaratır. Değirmen, malzemeyi bu yolla öğütür. Çelik öğütme bilyaları çimento fabrikalarında, enerji santrallerinde ve benzeri tesislerde yaygın olarak kullanılır. Özellikle hassas endüstriyel çelik bilyalar ülke ekonomisinin gelişmesinde çok büyük bir rol oynar.
Değirmen bilyalarında kullanılan malzemeler
Bilyalı değirmenlerde kullanılan çelik bilyaların başlıca malzemeleri arasında yüksek karbonlu çelik, alaşımlı çelik, paslanmaz çelik ve seramik bulunur. Ayrıntılar şöyledir:
- Kromlu çelik bilyalar: %0,5 ila %2,0 krom içerir. Sertlikleri yüksektir, aşınma dirençleri iyidir ve korozyona karşı yüksek dayanım gösterirler. Demir cevheri, metal cevherleri ve diğer sert malzemelerin öğütülmesi için uygundurlar. 3
- Paslanmaz çelik bilya: Ağırlıklı olarak 304 ve 316 kalite paslanmaz çelikten üretilir. Korozyona karşı iyi, oksidasyona karşı yüksek direnç gösterir. Kimya, ilaç, gıda ve diğer sektörlerde kullanılan malzemelerin öğütülmesine uygundur.
- Karbon çeliği bilya: Başlıca yüksek karbonlu ve orta karbonlu çeliklerden üretilir. Aşınma direnci iyidir. Renk pigmentlerinin, seramiklerin ve diğer sektörlerde kullanılan malzemelerin öğütülmesi için uygundur.
- Seramik bilya: Başlıca ham maddeleri alümina, itriyum oksit ve diğer seramik malzemelerdir. Yüksek sertlik, iyi aşınma direnci ve yüksek korozyon direnci gibi özelliklere sahiptir. Seramiklerin, toz metalurjisi malzemelerinin ve diğer malzemelerin öğütülmesi için uygundur.
- Perlit bilya: Başlıca doğal perlitten üretilir. Yüksek sertlik, düşük aşınma ve korozyon direnci gibi özelliklere sahiptir. Sünger mangan cevheri, hematit ve diğer malzemelerin öğütülmesi için uygundur.
- Yüksek manganlı çelik bilya: Yüksek manganlı çeliğin tokluğu iyidir. Başlıca özelliği, büyük bir darbe kuvvetine maruz kaldığında yüzeyinin hızla sertleşebilmesidir. Kullanım sırasında aşınma direnci artabilir.
Bilyalı değirmenlerde kullanılan çelik bilyaların diğer malzemeleri arasında yüksek kromlu dökme demir ve yüksek karbonlu, yüksek magnezyumlu alaşımlı çelik de bulunur.
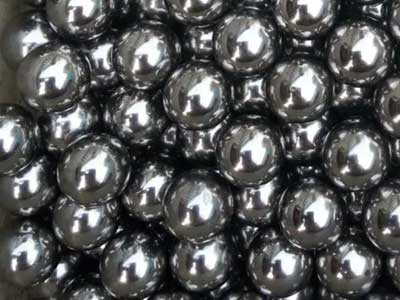
Değirmen bilyalarının üretim yöntemleri
Piyasadaki değirmen bilyaları üretim yöntemine göre döküm çelik bilyalar ve dövme çelik bilyalar olarak ikiye ayrılabilir. Bu iki türün aşınma dirençleri farklıdır. Genel olarak döküm çelik bilyalar kuru öğütmeye, dövme çelik bilyalar ise yaş öğütmeye uygundur.
Çelik bilya, parçaladığı malzeme nedeniyle iyi aşınma direncine ve yeterli tokluğa sahip olmalıdır. Genellikle alaşımlı çelik, yüksek manganlı çelik, dökme demir, kromlu demir ve benzeri malzemeler dövme veya döküm yoluyla şekillendirilir. Bu yöntemlerin uygun ısıl işlemle birlikte uygulanması daha ekonomiktir. Bilyalı değirmenlerde kullanılan çelik bilyalar üretim yöntemine ve malzemeye göre şöyle sınıflandırılabilir:
- Dövme çelik bilyalar: Düşük karbonlu alaşımlı çelik bilyalar, orta karbonlu alaşımlı çelik bilyalar, yüksek manganlı çelik bilyalar ve nadir toprak elementleri içeren krom-molibden alaşımlı çelik bilyalar.
- Döküm çelik bilyalar: Düşük kromlu, orta kromlu ve yüksek kromlu döküm bilyalar.
Bilyalı değirmen için bilya seçimi
Bugün piyasadaki en iyi çelik bilya türü hangisi? Türleri tek tek inceleyelim:
Dövme çelik bilya
Dövme çelik bilyaların yüzey kalitesi iyidir. Darbeye ve aşınmaya dayanıklıdırlar, toklukları yüksektir, kolay kırılmazlar ve yuvarlaktırlar. Dövme yönteminde metal 700–1.300 ℃ sıcaklığa kadar ısıtılır. Dövme makinesi ham metal parçaya basınç uygulayarak plastik şekil değişimi oluşturur. Böylece belirli mekanik özelliklere, şekle ve boyutlara sahip bir dövme parça elde edilir. Dövme, dövme ve presle şekillendirme işlemlerinden oluşan grubun iki yönteminden biridir. Dövme işlemi, metalin ergitilmesi sırasında ortaya çıkan döküm gözenekliliğini ve diğer kusurları giderebilir ve mikroyapıyı iyileştirebilir. Metalin lif akışı kesintisiz korunduğu için dövme parçaların mekanik özellikleri genellikle aynı malzemeden yapılan parçalarınkinden daha iyidir. Makinelerde ağır yük altında ve zorlu koşullarda çalışan kritik parçalar için haddelenebilen basit şekilli levha, profil veya kaynaklı parçalar dışında çoğunlukla dövme parçalar kullanılır. Aşınmaya dayanıklı dövme çelik bilyalar üretmek için ulusal standart kapsamındaki 60Mn ve 65Mn gibi çelikler veya bazı firmaların kendi geliştirdiği yüksek performanslı, aşınmaya dayanıklı alaşımlı çelikler arasından aşınma direnci en yüksek malzemeler seçilmelidir. Ülkedeki büyük çelik fabrikalarında üretilen çeliğin kullanılması önerilir. Malzeme aynı olsa bile kalite fabrikadan fabrikaya değişir. Dövme parçaların kalitesi %80 oranında malzemenin kalitesine bağlıdır. Örneğin yüksek manganlı çelik kullanıldığında parçalar darbeye ve aşınmaya dayanıklı, yüksek toklukta olur ve kolay kırılmaz. Uygun fiyatlı, ekonomik ve dayanıklı oldukları için kullanıcıların çoğu dövme çelik bilyaları tercih eder. Uluslararası madencilik devlerinden Rio Tinto, BHP Billiton ve Anglo Gold da dövme çelik bilya kullanır.
Dövme yoluyla üretimin özellikleri:
- Isıtılmış metalin dövülerek çeşitli şekillerde takımlara, makine parçalarına veya ham parçalara dönüştürülmesine dövme denir. Dövme, metalin iç yapısını değiştirebilir, kristal tanelerini inceltebilir ve mekanik özelliklerini iyileştirebilir.
- Dövme yoluyla üretimde ısıtma ekipmanı, dövme ekipmanı ve çok sayıda yardımcı takım kullanılması zorunludur.
- Başlıca dövme ekipmanları arasında buharlı çekiç, havalı çekiç, kalıpta dövme çekici, mekanik çekiç, tahtalı düşme çekici, yaylı çekiç, kayışlı çekiç, krank presi, sürtünmeli pres, pres, raybalama makinesi ve merdaneli dövme makinesi bulunur.
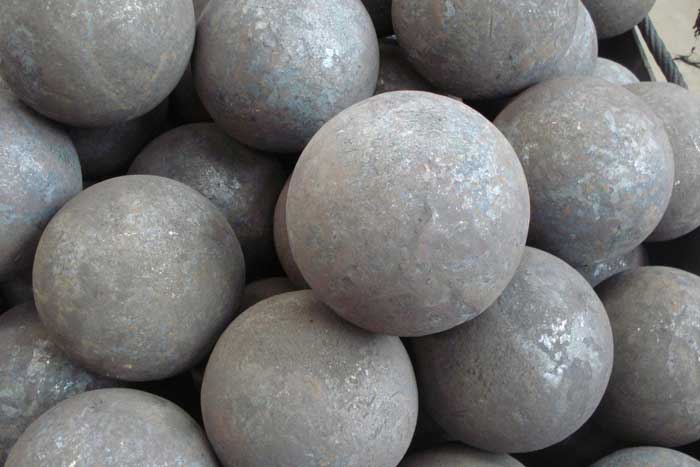
Döküm çelik bilya
Düşük ve orta kromlu döküm bilyaların aşınma direnci düşük, kırılma oranı yüksektir. Ucuz olmalarına rağmen genel fiyat-performans oranları yüksek değildir. Bu nedenle burada önerilmezler. Yüksek kromlu döküm bilyalar iyi sertliğe sahip, aşınmaya dayanıklı, yüksek kaliteli bir malzemedir. Çimentonun kuru öğütüldüğü bilyalı değirmenlerde yaygın olarak kullanılırlar. Ancak toklukları düşüktür, çapı 3 metreden büyük bilyalı değirmenlerde kolay kırılırlar ve fiyatları yüksektir.
Döküm çelik bilyada malzemenin etkisi: Genel olarak çelik bilyanın sertliği arttıkça aşınma direnci de artar. Aşınma direncini artırmak için sertliği yükseltmek gerekir, ancak sertlik arttıkça bilyanın darbe tokluğu azalır. Bilya sertliği seçilirken astar plakasının malzemesi ve sertliği de dikkate alınmalıdır. Bilyanın sertliği astar plakasını kıracak kadar yüksek veya bilyanın aşınmaya dayanamayacağı kadar düşük olmamalıdır. Bu nedenle aşınma direncini artırmada belirleyici olan, bilyada uygun sertlik ile iyi darbe tokluğunu dengelemektir.
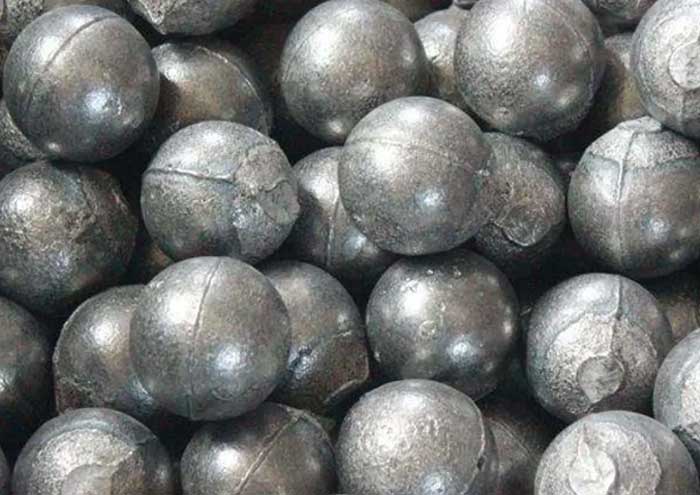
Çelik bilyalarda yaygın olarak kullanılan malzemeler arasında düşük karbonlu alaşımlar, yüksek manganlı çelik, yüksek kromlu dökme demir ve yüksek karbonlu, yüksek manganlı alaşımlı çelik bulunur. Düşük karbonlu alaşımlı çelik bilyanın tokluğu iyi, fiyatı düşüktür. Aynı çalışma koşullarında hizmet ömrü, düşük kromlu döküm bilyanın hizmet ömrünü 1 kattan fazla aşar.
Yüksek manganlı çeliğin tokluğu yüksektir, kolay işlenir ve fiyatı düşüktür. Başlıca özelliği, yüksek darbe veya temas gerilmesi altında yüzey tabakasının hızla pekleşmesidir. Pekleşme indeksi diğer malzemelerinkinden 5–7 kat daha yüksektir ve aşınma direnci büyük ölçüde artar.
Yüksek kromlu dökme demir, aşınmaya karşı mükemmel direnç gösteren bir malzemedir. Ancak tokluğu düşüktür, gevrek kırılmaya yatkındır ve fiyatı yüksektir.
Yüksek karbonlu ve yüksek manganlı alaşımlı çelik, esas olarak krom, molibden ve başka elementler içeren, sertliği yüksek ve tokluğu iyi bir alaşımlı yapı çeliğidir. Matris yapısı martenzit, beynit veya beynit + martenzit karma yapısından oluşur. Çelik bilyanın sertliği yaklaşık HRC60, darbe tokluğu ≥15J/CM2 düzeyindedir. Aynı çalışma koşullarında hizmet ömrü, yüksek manganlı çelik bilyanınkinden en az 1 kat daha uzundur.
Çelik bilyada belirleyici işlem su verme ve temperlemedir. Bu ısıl işlemden sonra bilyanın genel tokluğunun 12 joule/CM2 olması, ayrıca kayda değer bir plastiklik ve aşınma direnci göstermesi gerekir. Oysa yaygın döküm yöntemiyle ancak 3–5 joule düzeyine ulaşılabilir. Bu da yüksek kromlu döküm bilyalarda bile yüksek kırılma oranına yol açar. Bu nedenle ağır çalışma koşullarında dövme bilyalar önerilir. Çelik bilyanın üretim yöntemi de hizmet ömrünü belirleyen temel etkenlerden biridir. Bilyanın yüzeyinde veya içinde çekinti boşlukları, çatlaklar ve kristal nüfuziyeti gibi üretim kusurları varsa performansı düşer, hatta bilya kırılabilir. Bu nedenle çelik bilya üretiminde uygun dövme, döküm ve ısıl işlem süreçleri geliştirilmelidir. Örneğin yüksek kromlu dökme demir bilyalarda dikey döküm uygulanmalı, dış soğutucu demirler uygun şekilde kullanılmalı ve döküm sıcaklığı sıkı biçimde kontrol edilmelidir. Böylece döküm sırasında uygun katılaşma sırası ve besleme koşulları sağlanabilir, yoğun bir iç yapı elde edilebilir ve tane irileşmesi azaltılabilir. Çelik bilyaya uygulanan ısıl işlem, mekanik özelliklerin hangi düzeye ulaşacağını ve karbürlerin dağılımını belirler. Çelik bilya belirli miktarda krom ve başka alaşım elementleri içerdiğinden, ısıl işlem geliştirilirken bu elementlerden sert karbür bölgeleri oluşturmak için en iyi şekilde nasıl yararlanılacağı da dikkate alınmalıdır. Uygun bir üretim sürecinin ve titiz kalite kontrol yöntemlerinin geliştirilmesi, çelik bilyanın hedeflenen performansa ulaşmasının ön koşuludur.
Sonuç olarak dövme bilyalar döküm bilyalardan daha iyidir. Hangi çelik bilyanın daha uygun olduğu ise çalışma koşullarına ve alıcının mali gücüne bağlıdır. Deyim yerindeyse, en iyi yoktur, her zaman daha iyisi vardır. Pahalı olanı değil, yalnızca işinize uygun olanı alın.