Klinker üretimi kulağa çok çekici gelmeyebilir. Ancak çimento sektöründe çalışan bizler için asıl büyü burada gerçekleşir. Klinker döner fırınlarının ve hassas biçimde ayarlanmış brülörlerin ardında, sıradan kireç taşını çimentonun temel bileşenine dönüştüren bir süreç vardır. Peki bu dönüşümün merkezinde ne var? Kalsinasyon. İlk bakışta basit görünen, bilimsel açıdan ise karmaşık olan bu aşama, yakıt verimliliğinden nihai ürün dayanımına kadar her şeyi belirler.
Rekabetin ve sürdürülebilirlik hedeflerinin yön verdiği günümüz pazarında klinker üretimi artık yalnızca sıcaklığı yükseltmekten ibaret değildir. Isı transferini etkin biçimde yönetmek, malzeme akışını optimize etmek, CO₂ emisyonlarını azaltmak ve sürecin her aşamasından en yüksek performansı almak gerekir. Ön ısıtıcı kulelerinden döner fırınlara kadar her bileşen kritik bir rol oynar. Kalsinasyon verimindeki en küçük iyileşme bile üretkenlikte ve çevresel performansta önemli kazanımlar sağlayabilir.
Bu ayrıntılı incelemede, özellikle kalsinasyon sürecine odaklanarak klinker üretiminin tüm aşamalarını ele alacağız. İster mevcut bir çimento fabrikasında ince ayar yapan bir mühendis olun ister bir sonraki fabrika yatırımını planlayan bir karar verici, modern çimento üretiminin geleceğini şekillendirmek için kalsinasyonun bilimsel temellerini ve bu sürece yön veren stratejiyi anlamak şarttır.
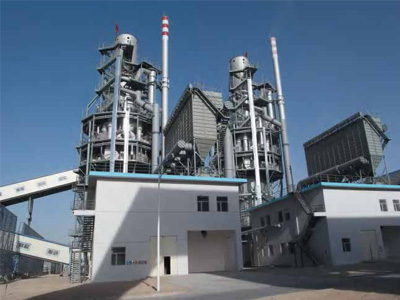
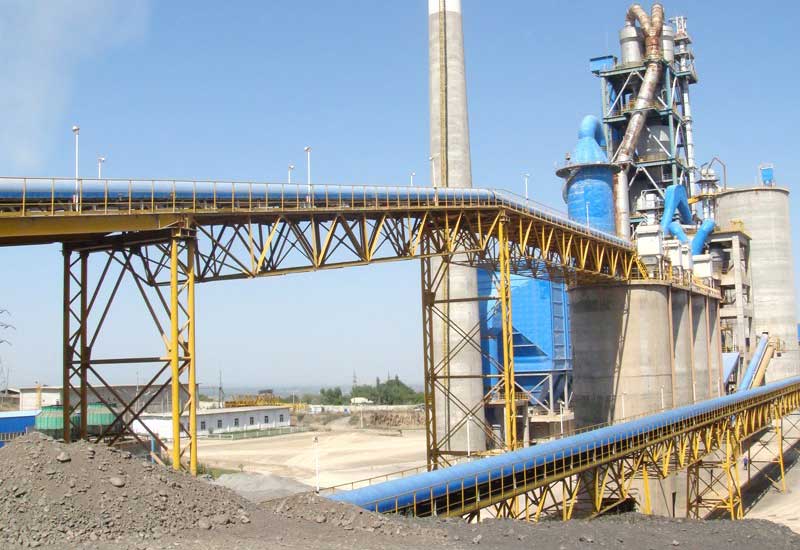
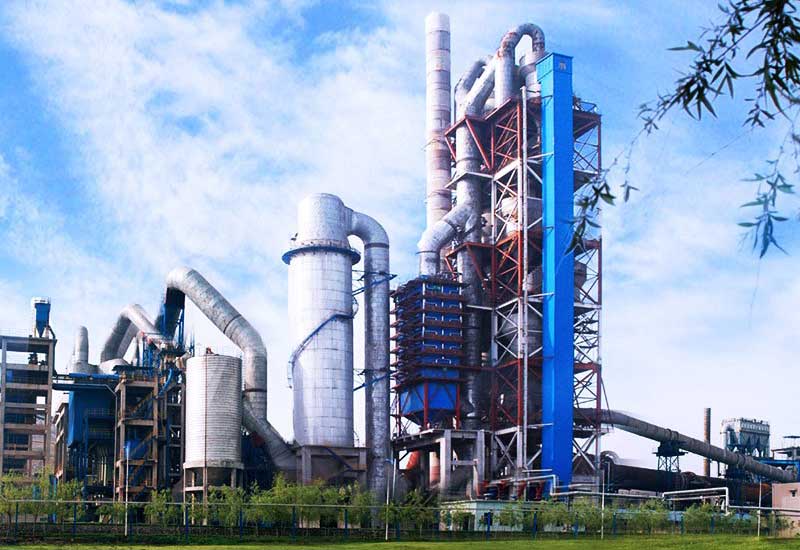
Yeni tip kuru sistem çimento üretim hattı
Temelinde süspansiyon hâlinde ön ısıtma ve fırın dışında ayrıştırma teknolojisi bulunan yeni kuru sistem, modern bilim, teknoloji ve sanayi üretimindeki son gelişmeleri bir araya getirir. Böylece verimli, yüksek kaliteli, enerji tasarruflu ve çevre dostu bir çimento üretim süreci sağlar. Yeni kuru sistem, geleneksel yaş ve yarı kuru döner fırın proseslerine göre ön ısıtma, ayrışma ve sinterleme aşamalarında önemli avantajlar sunar. Fırında yığın hâlindeki malzemeye uygulanan ön ısıtma işlemi, siklonlu ön ısıtıcıya alınarak malzeme askıdayken gerçekleştirilir. Böylece malzeme ile gaz akımı arasındaki temas alanı büyük ölçüde genişler, ısı aktarım hızı ve verimi önemli ölçüde artar. Ayrıca fırın dışında ayrıştırma teknolojisi, ham maddelerin ayrışma oranını %30’dan %85–95’e yükseltmiştir. Bu, fırındaki kalsinasyon bölgesinin ısıl yükünü azaltır. Ayrıca fırının boyutlarını küçültmeye ve büyük ölçekli klinker üretimini azaltmaya yardımcı olur. Böylece yatırım maliyeti düşer ve fırın astarının ömrü uzar.
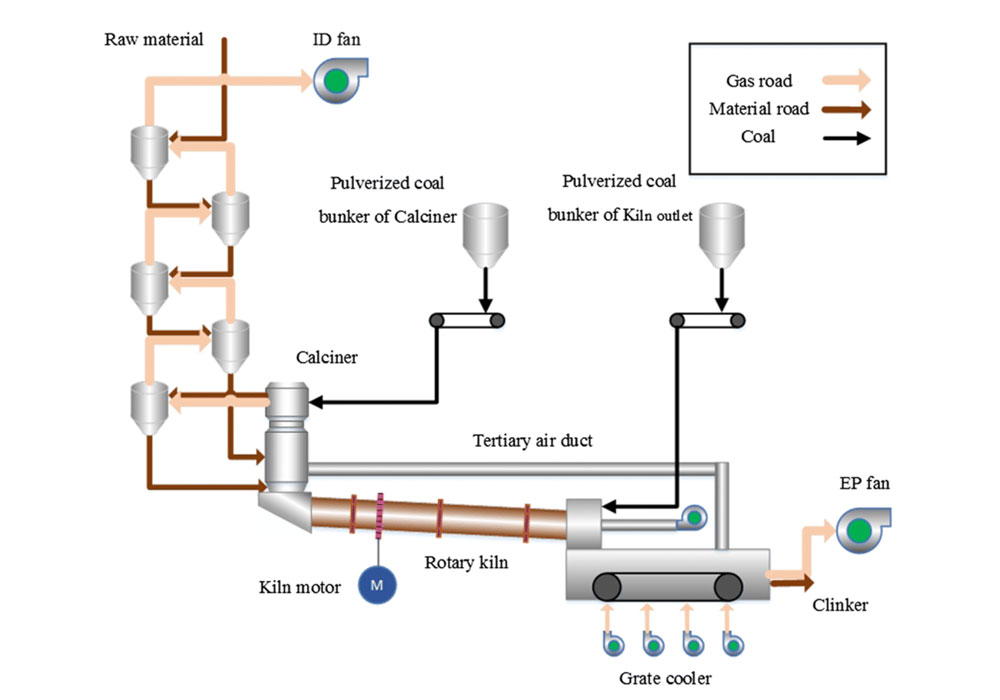
Ön ısıtıcı sistemi
Şimdi süspansiyonda ön ısıtma teknolojisinin temel unsurlarını ayrıntılı olarak inceleyeceğiz. Bu teknolojinin üstünlüğü öncelikle malzemenin ön ısıtılması sırasında ısı transfer koşullarını kökten değiştirmesinden kaynaklanır. Malzeme ile hava akımı arasındaki temas alanı önemli ölçüde arttığı için malzeme, yüksek sıcaklıklı hava akımında hızla ve eşit biçimde ısıtılabilir. Ardından ön ısıtıcının bileşenlerini ve işlevini ayrıntılı olarak ele alacağız. Ön kalsinatörlü fırında kullanılan başlıca ön ısıtma ekipmanı siklonlu ön ısıtıcıdır. Isı değişim ünitesi, siklon gövdelerini ve bunları birbirine bağlayan boruları (ısı değişim borularını) içerir. Bu bileşenler birlikte verimli bir ısı değişim sistemi oluşturur.
Ön ısıtıcı sistemi üç temel işlevi yerine getirmelidir: gaz ve katı fazları tam olarak dağıtmak, aralarında hızlı ısı alışverişi sağlamak ve bu fazları verimli biçimde ayırmak.
Siklonlu ön ısıtıcı
Bir ısı eşanjörü olan siklonlu ön ısıtıcı, bir siklon ve bir bağlantı borusundan (hava kanalı) oluşur. Günümüzde beş kademeli ön ısıtıcılar daha yaygındır. Altı kademeli tasarımlar da vardır. Hava kanalı, ön ısıtıcı sisteminde önemli bir rol oynar. Üst ve alt siklonları birbirine bağlayarak gaz-katı karışımını taşır. Ayrıca malzemenin dağıtılmasını, dağılımın homojen olmasını ve gaz ile katı fazlar arasında ısı alışverişini sağlar. Ön ısıtıcı sisteminde besleme borusu, dağıtıcı ve hava kilidi vanası gibi bileşenler de bulunur. Bu bileşenler birlikte bir ısı değişim ünitesi oluşturur.
Siklon esas olarak gaz-katı ayrımı için kullanılır. Isı transferine katkısı görece düşüktür ve yalnızca %6 ile %5 arasındadır. Gaz ve katı arasındaki ısı alışverişi ise ağırlıklı olarak hava kanalında, taşınım yoluyla gerçekleşir. Isı alışverişi çok hızlıdır ve giriş borusunda genellikle yalnızca yaklaşık 0,5 s içinde tamamlanır.
En üst kademedeki siklonun (C1) ayırma verimi, ön ısıtıcı sisteminin toz emisyonu açısından belirleyicidir. Ayırma verimini artırmak ve dış dolaşımı azaltmak için ilk kademede genellikle çift siklonlu tasarım kullanılır.
Siklonlu ön ısıtıcının ısı değişim borusundaki hava hızı genellikle 12 ile 20 m/s arasında tutulur. Hammaddenin borudaki hava akımında tamamen dağılmasını ve askıda kalmasını sağlamak, ayrıca gaz ile katı arasındaki ısı transferini hızlandırmak için genellikle şu önlem alınır: Ön ısıtıcının her kademesinde, hammaddenin girdiği yükselen gaz borusuna plaka veya kutu tipi bir malzeme dağıtıcı yerleştirilir. Dağıtıcı, yukarıdan gelen malzemenin ısı değişim borusuna girerken hızla aşağı düşmesini önler ve etrafa saçılarak dağılmasını kolaylaştırır.
İki siklon arasındaki boru, hammaddenin bütünüyle askıda kalmasına ve boru içinde yeterli süre geçirmesine olanak verecek uzunlukta olmalıdır. Böylece ısı değişim verimi artar.
Siklonun boşaltma borusuna takılan hava kilitli, klapeli kül boşaltma vanası uygun bir yapıya sahip olmalı, kolayca ayarlanabilmeli ve iyi sızdırmazlık sağlamalıdır. Vana, üst siklonun boşaltma borusu ile dağıtım kutusu arasında uygun bir noktaya yerleştirilir. Böylece boşaltma borusu sızdırmaz kalır, malzeme düzenli ve kesintisiz boşalır ve hava akımının malzeme borusundan üst siklona girmesi önlenir. Bu şekilde “hava kendi yolundan, malzeme kendi yolundan” ilerler. Bu düzenleme, ısı değişim borusundaki sıcak havanın boşaltma borusundan yukarı çıkarak üst siklonun boşaltma ağzına ulaşmasını ve malzemeyi yeniden sürükleyerek ayırma verimini düşürmesini önleyebilir. Ayrıca sıcak hava akımı ile malzeme arasında tam ısı alışverişi sağlayarak ısı değişim verimini artırabilir.
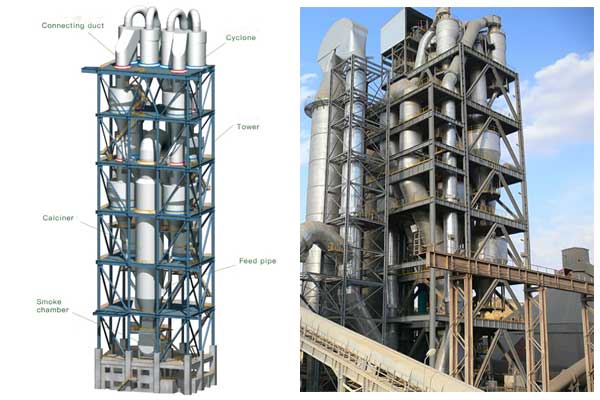
Ön kalsinatör
Ön kalsinasyon veya fırın dışı kalsinasyon teknolojisinde yakıt ön kalsinatörde kısmen yakılır ve farin ön ısıtmaya tabi tutulur. Farin askı hâlinde ısınır ve ayrışır. Böylece içindeki kalsiyum karbonat, kalsiyum okside dönüşür. Bu teknoloji, klinker kalsinasyonu için gereken yakıtın yaklaşık %60’ının karbonatların ayrışma reaksiyonu için kalsinatöre aktarılmasına olanak tanır. Sonuç olarak fırına giren farinin ayrışma oranı önemli ölçüde artarak yaklaşık %85–95’e ulaşır. Bu da döner fırının yükünü büyük ölçüde azaltır, üretim kapasitesini artırır ve büyük ölçekli üretimin temelini oluşturur. Örneğin kapasitesi 5.000 t/d’nin üzerinde olan büyük ölçekli çimento klinkeri üretim hatları mümkün hâle gelmiştir.
Şimdi kalsinatörün işlevini ve içindeki temel hava akış biçimlerini daha yakından inceleyelim. Kalsinatörün temel görevi, farindeki karbonatların ayrışmasını tamamlamak ve fırına giren farinin ayrışma oranını artırmaktır. Kalsinatörde farin ve yakıt iyice dağılarak karışır. Yakıt tamamen yanar ve açığa çıkan ısı malzemeye aktarılır. Böylece farindeki karbonatlar hızla ısı soğurarak ayrışır. Kalsinatördeki temel hava akış biçimleri arasında girdap, jet akışı, süspansiyon ve akışkan yatak bulunur. Her birinde farin ve yakıt, farklı etkilerle hava akımı içinde dağılır. Günümüzde kalsinatör tasarımındaki eğilimlerden biri, hava akımının içeride kalma süresini uzatmak için kalsinatör kapasitesini uygun ölçüde artırmaktır.
- Farinin kalsinatörde kalma süresini uzatmak için kalsinatörün yapısını optimize edin ve uygun bir üç boyutlu akış alanı oluşturun.
- Malzemenin kalsinatöre girdikten sonra hızla ve homojen biçimde dağılabilmesi için düzenli besleme sağlayın.
- Yakıtın hızla tutuşmasını sağlamak için brülörün tasarımını ve yerleşimini bu amaca uygun biçimde iyileştirin.
- Yakıtın etkin biçimde yanmasını ve karbonatların ayrışmasını desteklemek için malzeme besleme noktasını, kömür besleme noktasını ve üçüncül hava girişini birbirine göre uygun biçimde konumlandırın.
- Çevresel performans göstergelerinin standartları karşılamasını sağlamak için NOx ve SOx gibi zararlı gazların emisyonlarını azaltın.
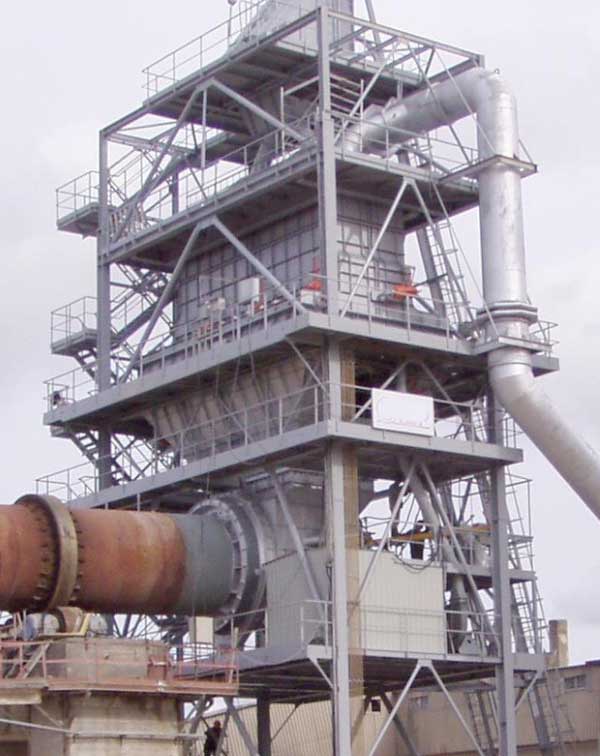
Ön kalsinatörlü fırında farinin geçirdiği süreç
Farin, kalsinatörde askıda kalır. Ayrışma reaksiyonunu hem kimyasal reaksiyon kinetiği hem de reaktanların ve ürünlerin difüzyon hızı etkiler. Başlıca etkenler ayrışma sıcaklığı, fırın gazındaki CO derişimi, farinin fiziksel ve kimyasal özellikleri, tane boyutu ve askıdaki parçacıkların dağılma derecesidir. Tablo 1 ayrıca ayrışma sıcaklığı, CO derişimi, ayrışma oranı ve ayrışma süresi arasındaki ilişkiyi ayrıntılı olarak gösterir.
Üretimde, kalsinatörden çıkan farinin görünür ayrışma oranı genellikle %90 ile %95 arasında tutulur. Çok yüksek bir ayrışma oranı hedeflenirse farinin kalsinatörde kalma süresi önemli ölçüde uzar ve tasarımda daha büyük bir kalsinatör hacmi gerekir. Yüksek bir ayrışma oranı aynı zamanda ayrışma hızını düşürür ve ayrışma sırasında soğurulan ısıyı azaltır. Bu durum malzemenin ve fırın gazının aşırı ısınmasına, sonuçta da en alt kademedeki ön ısıtıcıda kabuklaşmaya ve tıkanmaya yol açabilir. Buna karşılık ayrışma oranı çok düşük tutulursa fırın dışında ayrışmanın avantajlarından tam olarak yararlanılamaz.
Ön kalsinatörlü fırında yanmanın özellikleri
Öğütülmüş kömür, ön kalsinatörlü fırına girdiğinde hava akımında askıda kalır. Ön ısıtma, ayrışma ve yanma aşamalarından geçtikten sonra ışık ve ısı yayarak çok sayıda küçük kıvılcım oluşturur. Kıvılcımlar fırına geniş ölçüde dağıldığından, bütüne bakıldığında sınırları belirgin bir alev görülmez. Bu nedenle öğütülmüş kömürün ön kalsinatörlü fırındaki yanması, alevsiz yanma olarak sınıflandırılır. Bu yöntemin avantajları yakıtın homojen dağılması, yanma hacminden tam olarak yararlanılması ve yerel aşırı sıcaklıkların önlenmesidir.
Ön kalsinatörde pulverize kömür alevsiz yandığı ve yoğun, yüksek sıcaklıklı bir “alev” oluşturmadığı için, gerekli oksijeni alabilmesi ve tutuşma sıcaklığına ulaşabilmesi amacıyla hızla dağıtılması ve fırın içindeki hava akımıyla tam temasının sağlanması gerekir. Pulverize kömürün yeterince dağılmaması veya fırın içinde düzensiz dağılması, kömürün hiç tutuşmamasına ya da yalnızca kısmen tutuşmasına yol açan başlıca etkenlerden biridir.
Ayrıca ön kalsinatörlü fırında kömürün yanma hızı, fırın içindeki sıcaklığı ve fırına giren hammaddelerin ayrışma hızını doğrudan etkiler. Yanma hızı arttıkça daha fazla ısı açığa çıkar ve fırın sıcaklığı yükselir. Bu da ayrışmayı hızlandırır. Tersine, yanma hızı düşerse ayrışma hızı da buna bağlı olarak düşer.
Ön kalsinatörlü fırında yanma, düşük sıcaklıkta kimyasal kinetiğin, yüksek sıcaklıkta ise difüzyonun belirleyici olduğu iki rejimin geçiş bölgesinde gerçekleşir. Yanma hızını etkileyen kimyasal kinetik faktörler arasında yakıt türü ve özellikleri, sıcaklık, basınç ve reaktan derişimi bulunur. Ayrıca fırın gazının türbülans düzeyi, yakıt ile hava akımı arasındaki bağıl hız ve yakıtın dağılma derecesi, difüzyon kontrollü yanma hızını önemli ölçüde etkiler.
Yanma hızını uygun ölçüde artırmak ve fırın sıcaklığını kontrol etmek için kömür besleme noktasını uygun şekilde seçebilir, birden fazla noktadan kömür besleyebilir, öğütülmüş kömürün inceliğini kontrol edebilir ve birincil ve ikincil hava hızlarıyla besleme noktasının konumunu uygun şekilde ayarlayabiliriz. Bu ayarları optimize ederek ön kalsinatördeki yanma sürecini ve sıcaklık dağılımını daha iyi kontrol edebiliriz.
Ön kalsinatörlü fırında ısı transferi
Ön kalsinatörde ısı transferi ağırlıklı olarak taşınımla, ayrıca ışınımla gerçekleşir. Fırın içinde yakıt ve hammaddeler hava akımında askıda kalır. Yakıtın yanmasıyla açığa çıkan ısı, hava akımının sıcaklığını yükseltir. Yüksek sıcaklıktaki bu hava akımları, ısıyı taşınım yoluyla malzemeye aktarır. Gaz ve katı fazlar askı hâlindeyken tam temas sağlandığından ısı transfer hızı görece yüksektir.
Ön kalsinatörlü fırında gaz akışı
Kalsinatördeki hava akımı oksijen sağlar, yanmayı destekler, malzemeyi askıda tutar ve ısı taşıyıcı ortam görevi görür. İyi yanma koşulları ve etkili ısı aktarımı için kalsinatörün her bölümünde uygun hava hızını korumak gerekir. Böylece yakıt kararlı biçimde yanar ve malzeme homojen dağılır. Yakıtın yanmasına ve malzemenin ayrışmasına daha fazla süre tanımak için hava akımı, kalsinatörde girdap veya püskürtme biçiminde hareket etmelidir. Bu sayede gazın birim hacimde kalma süresi uzar. Sistemin elektrik tüketimini azaltmak için kalsinatördeki akış direnci de düşük tutulmalıdır.
Genel olarak ön kalsinatördeki gaz akışının şu koşulları karşılaması gerekir:
- Uygun hız dağılımı
- Uygun geri akış ve türbülans
- Düşük basınç kaybı.
Şimdi klinker üretimindeki kalsinasyon sürecini ele alacağız.
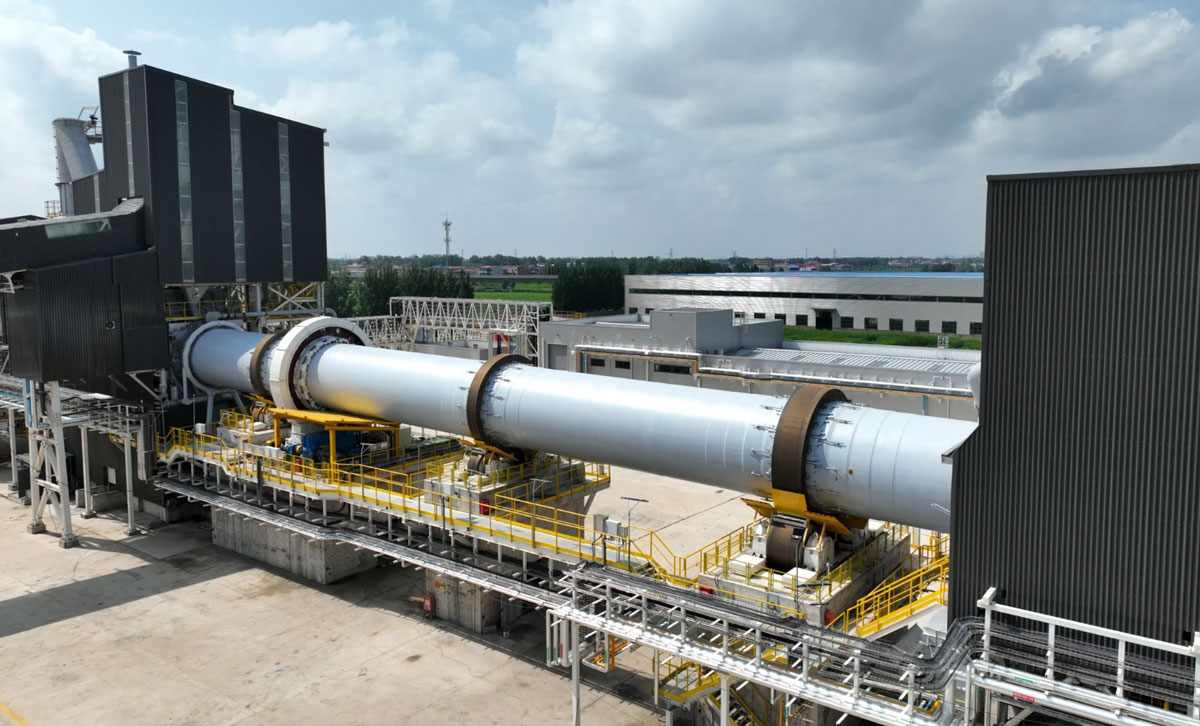
C5 boşaltma borusundan çıkan malzemenin ayrışma oranı genellikle %85–95 düzeyine ulaşabilir. Sıcaklığı ise yaklaşık 850 ℃’de tutulur. Ham madde fırına girdiğinde, fırın giriş ucundaki yüksek sıcaklıklı gaz akımının ve fırın duvarının birlikte sağladığı ısıyla sıcaklığı 850 ℃’den yaklaşık 900 ℃’ye kadar kademeli olarak yükselir. Bu sırada tam olarak ayrışmamış karbonat, reaksiyon büyük ölçüde tamamlanana kadar ayrışmaya devam eder. Fırında ayrışan toplam malzeme miktarı azaldığı için fırının ayrışma bölgesi, süspansiyonlu ön ısıtıcıya sahip bir fırındakine göre daha kısa olur.
Katı faz reaksiyonu
Ham maddedeki ayrışma reaksiyonu tamamlanmaya yaklaştıkça malzemenin sıcaklığı kademeli olarak artar ve ardından katı faz reaksiyonu başlar. İlk katı faz reaksiyonu genellikle kalsinatörde 800 ℃’de başlar. Ancak kalsinatörde bileşenler askıda olduğundan ve aralarındaki temas yeterince yakın olmadığından, asıl katı faz reaksiyonu, ham madde döner fırına girip sıcaklığı daha da yükseldikten sonra büyük ölçekte gerçekleşir. Sonuçta C2S, C3A ve C4AF oluşur.
Katı faz reaksiyonunu hızlandırmak için ham madde oranını uygun bir değerde tutmanın yanı sıra ham maddenin inceliğini korumak ve bu oranın kararlı kalmasını sağlamak da çok önemlidir. Fırındaki katı faz reaksiyonu ekzotermiktir. Açığa çıkan ısı, malzemenin sıcaklığını yükselterek pişirme sıcaklığına ulaşmasına yardımcı olur ve böylece klinkerin pişmesini destekler.
Sinterleşme reaksiyonu
Ön kalsinatörlü fırındaki pişirme reaksiyonu, klinker üretim sürecinin temel aşamasıdır. Üretim miktarı, kalite ve enerji tüketimini dengelemek için pişirme reaksiyonu sırasında sıcaklık genellikle 1.300–1.450 ℃, sıvı fazın hacim oranı %20–%30 ve reaksiyon süresi 10–15 dakika aralığında tutulur. Ön ısıtıcılı fırınla karşılaştırıldığında, ön kalsinatörlü fırında malzemenin pişirme bölgesinde kalma süresi daha kısadır. Bunun başlıca nedeni fırının daha hızlı dönmesidir. Sinterleşme süresi kısalsa da klinker kalitesi yüksek düzeyde tutulabilir.
Ön kalsinatörlü fırın sistemine “ikinci ısı kaynağı” olarak bir ön kalsinatör eklenir. Böylece karbonatların ayrışması büyük ölçüde ön ısıtma ve ön kalsinasyon sisteminde tamamlanır. Bu düzenleme, döner fırının üretim kapasitesini önemli ölçüde artırır ve klinker pişirme teknolojisinde büyük bir ilerlemeyi temsil eder.